Co je to prefabrikovaná betonová deska s dutým jádrem?
Na typickém 12podlažním obytném rámu řídí podlahový systém plán výstavby více než téměř jakýkoli jiný prvek. Přímá odpověď, kterou používají návrháři prefabrikátů, je prefabrikovaná betonová dutinová deska : továrně vyrobená deska z předpjatého betonu se souvislými podélnými dutinami, která dorazí na místo připravená ke zvednutí, má rozpětí 6 až 12 m bez dočasného podepření a tvoří protipožární konstrukční podlahu během dnů místo týdnů.
Deska s dutým jádrem, také známá jako dutá deska nebo dutinová deska, je prefabrikovaný betonový prvek s kruhovými nebo eliptickými dutinami probíhajícími po celé jeho délce. Dutiny odstraňují beton, který málo přispívá k ohybovému odporu v blízkosti neutrální osy, takže deska je hrubá O 30 až 40 procent lehčí než pevná deska stejné hloubky při zachování plné hloubky potřebné k odolnosti proti ohybu a smyku.
Konstrukčním trikem je předpětí. Vysokopevnostní 7-drátové prameny jsou napínány v továrně před litím betonu a poté uvolněny až po vytvrdnutí betonu. Uvolněné prameny uvádějí spodní část prkna do trvalého stlačení, což omezuje praskání a umožňuje relativně tenkému průřezu překlenout vzdálenosti, které by normálně vyžadovaly mnohem hlubší rozvržení trámů a desek odlitých na místě.
Pro inženýra je výsledkem podlaha s dokumentovanými tabulkami zatížení, bez podepření na staveništi a méně trámů. Pro dodavatele jsou výsledkem větší plochy za den, menší počet zaměstnanců na stavbě a kvalita, která je kontrolována v továrně, spíše než závislá na počasí a práci na stavbě.
Standardní velikosti, rozpětí a typický výkon zatížení
Dutinkové desky se vyrábějí ve standardizovaných sériích, takže většina závodů zveřejňuje tabulky rozpětí a zatížení pro každou hloubku. Níže uvedené rozsahy odrážejí typickou mezinárodní prefabrikovanou praxi; vlastnosti průřezu pro konkrétní výrobek by měly být vždy potvrzeny technickými údaji výrobce.
| Majetek | Typický rozsah | Společné poznámky |
|---|---|---|
| Hloubka desky | 150-400 mm | 200 nebo 250 mm pro podlahy; 300-400 mm pro velká nebo velká rozpětí |
| Standardní šířka | 1200 mm | V některých provozech jsou k dispozici šířky 600-2400 mm |
| Obvyklé rozpětí | 4-12 m | Závisí na hloubce, zatížení a úrovni předpětí |
| Maximální rozpětí | Až 18-20 m | S hloubkou 400 mm a vysoce pevnými prameny |
| Úspora vlastní hmotnosti | 30-40 % oproti pevné desce | Nižší náklady na základy a jeřáb |
| Požární odolnost | 60-120 minut | Rozhodující je obal a typ kameniva |
| Délka ložiska | 75-100 mm | Na zděné nebo betonové stěny a trámy |
| Strukturální poleva | 50-75 mm | Vyžaduje se pro působení membrány a vyrovnání |
Nejběžnější hloubka pro rezidenční a kancelářské práce je 200 mm, která s 50 mm zesílenou krytinou pohodlně unese typické živé zatížení 2 až 5 kN/m2 na světlá rozpětí 7 až 9 m. Jedno prkno o šířce 1200 mm a délce 10 m pokryje 12 m2 podlahy, takže typická podlaha v bytě je sestavena z pouhého tuctu prken. Hlubší prkna o tloušťce 300 až 320 mm jsou vyhrazena pro palubky parkovišť a průmyslové podlahy, kde je zatížení těžší a rošty sloupů jsou širší.
Vždy navrhujte z vlastních řezových dat výrobce. Vzor pramene, pevnost betonu a úroveň předpětí mění povolené zatížení více než samotná nominální hloubka.
Jak se vyrábí duté desky
Dutinková prkna se vyrábějí na dlouhých předpínacích ložích, které mají obvykle délku 100 až 200 m. Proces je kontinuální, vysoce mechanizovaný a ve většině rostlin se opakuje dvakrát nebo třikrát týdně na lůžku.
- Napínání pramenů. Sedmidrátové předpínací prameny jsou na obou koncích lůžka taženy na specifikovanou zvedací sílu. Napnuté prameny vytvářejí kompresi, která dává hotovému prknu jeho rozpětí.
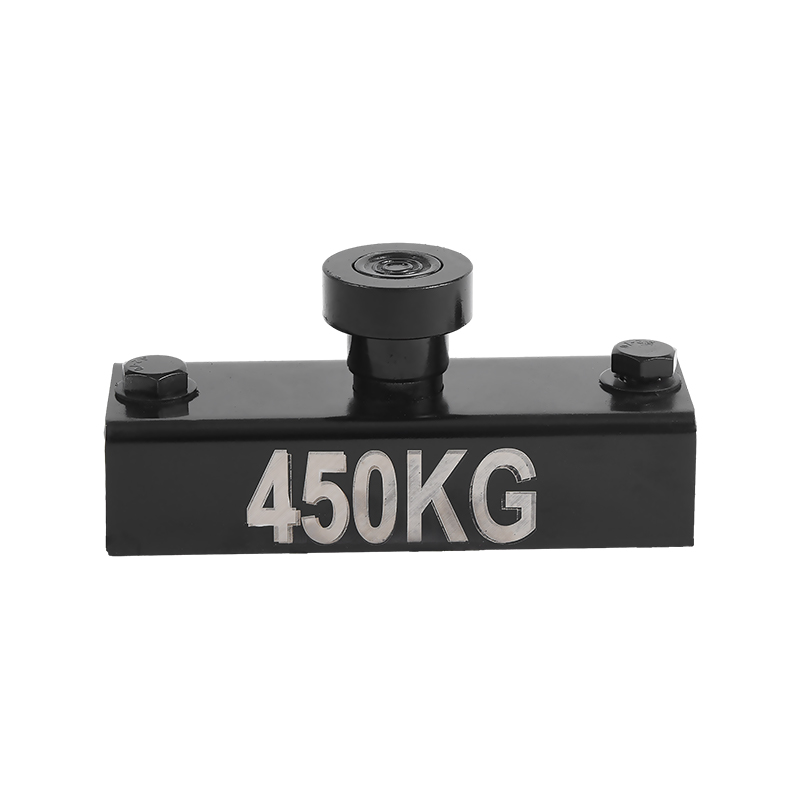
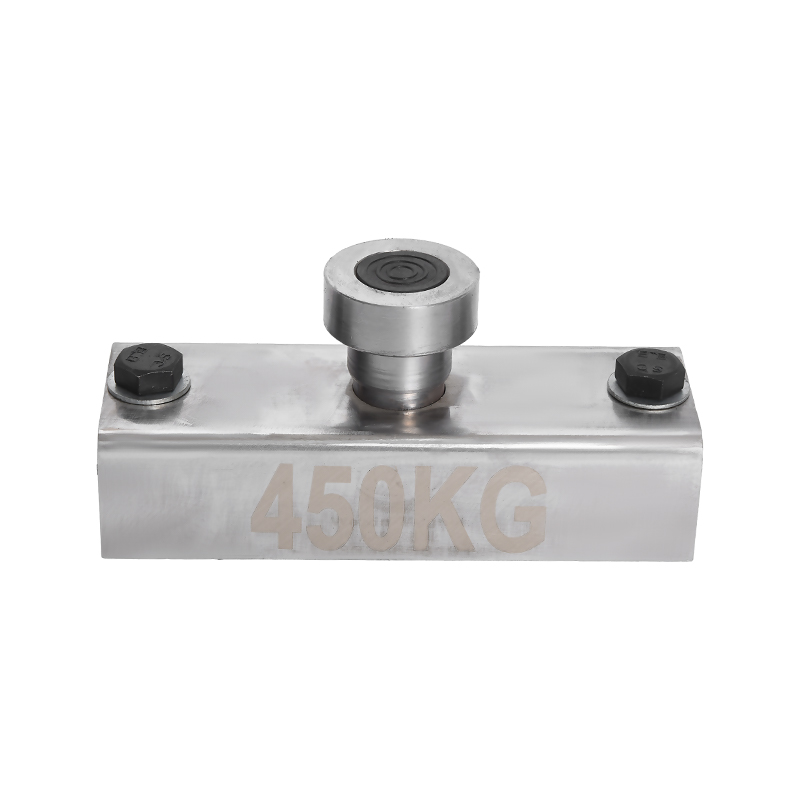
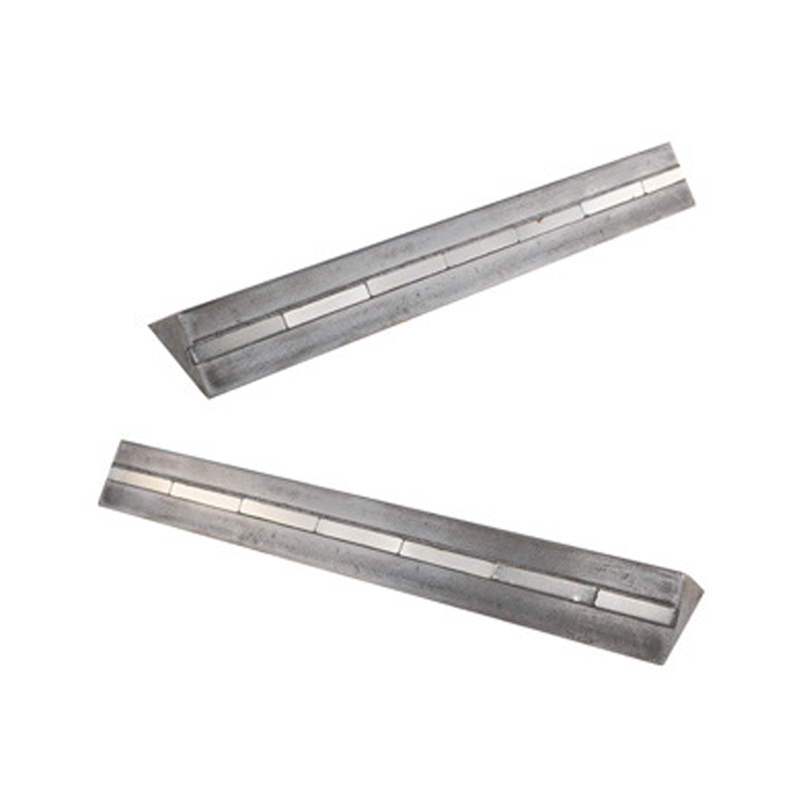
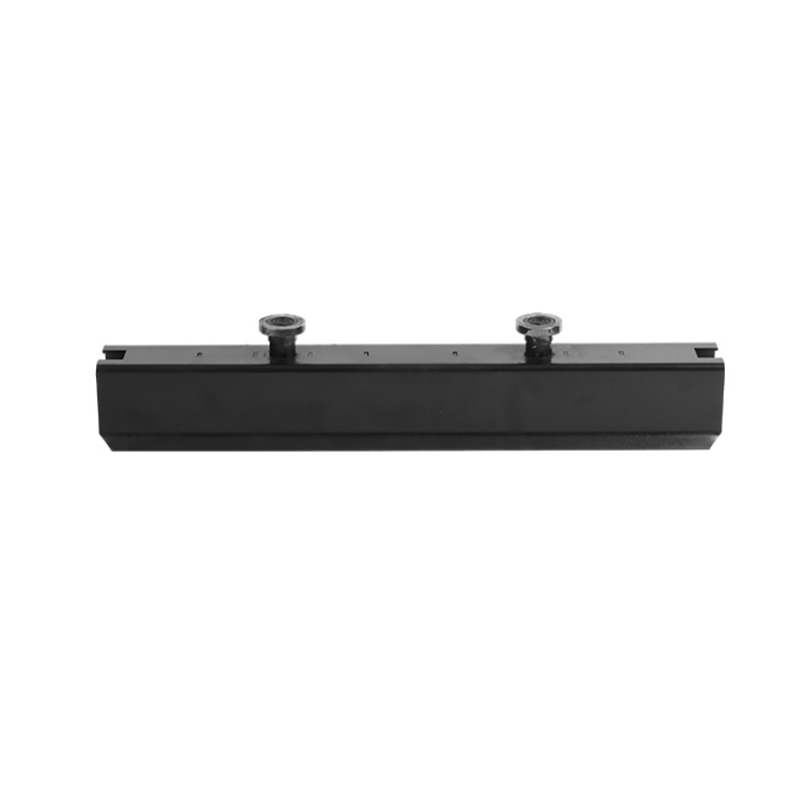
- Nastavení bočních lišt a formovacích profilů. Okrajové formy jsou vyrovnány na požadovanou hloubku a šířku desky a upnuty k ocelovému loži. Většina moderních závodů drží tyto kolejnice magnetickým bedněním jako např magnetické boxy z nerezové oceli
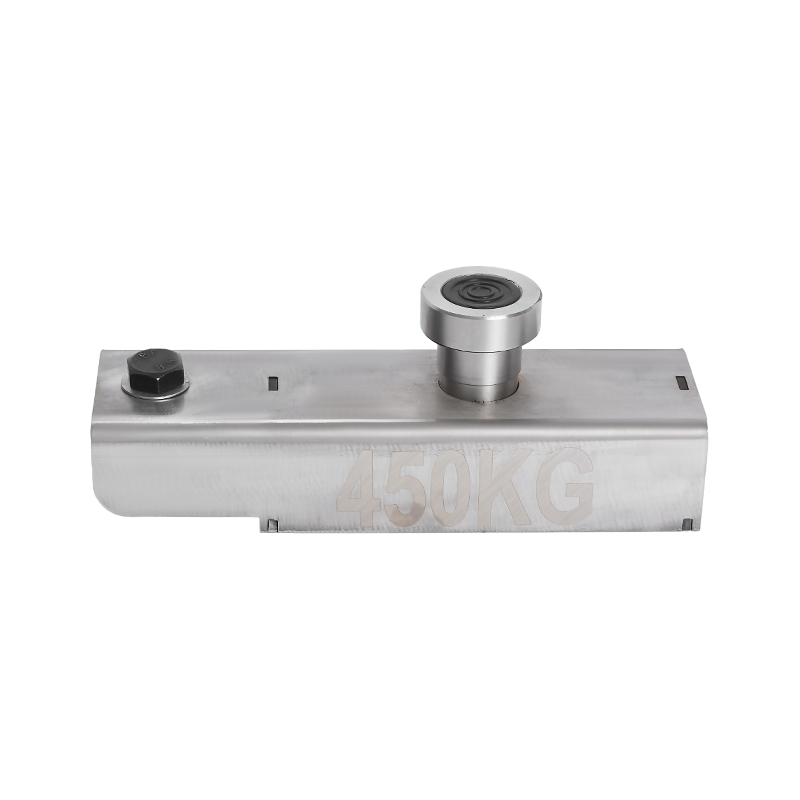 Zakázkové Nerezové magnetické krabice Dodavatelé, OEM/ODM Factory - Ningbo Wewin Jako dodavatelé čínských OEM/ODM magnetických krabic z nerezové oceli a továrna na magnetické krabice z nerezové oceli, Ningbo Wewin Magnetics Co., Ltd spe... Zobrazit produkt → , protože magnety umožňují změnu polohy kolejnice bez vrtání, svařování nebo šroubování.
- Casting. Kluzné bednění nebo vytlačovací stroj se pohybuje po délce lože, umísťuje betonovou směs s nízkým sednutím a vytváří dutiny v jednom průchodu. Provoz je nepřetržitý a plné lože lze odlít za několik hodin.
- Vytvrzování. Beton je pokryt nebo tepelně vytvrzen, dokud nedosáhne požadované přenosové pevnosti, obvykle přes noc.
- Řezání a napínání. Prkna se řežou na přesnou délku diamantovým kotoučem, dokud jsou lana stále napnutá, poté se lana na koncích postupně uvolňují, aby se tlak přenesl do betonu.
- Dokončení hran a QC. Zkosení hran, detaily hran a povrchové vady se kontrolují, v případě potřeby se provádějí drobné opravy a prkna se až do dodání skladují na dřevěných podpěrách.
V této fázi se rozhoduje o několika detailech kvality. Jednotný betonový kryt na lanech kontroluje požární odolnost, zatímco hladké hrany a zkosení snižují množství spárovací hmoty a omítky potřebné na místě. Mnoho výrobců provozuje a zkosení prefabrikovaného betonu podél spodního okraje, takže hotové podhledy vypadají jednotně bez nákladného ručního broušení.
Magnetické upevnění bočních lišt se vyplatí i při plánování výroby. Protože se magnety uvolňují pákou a připevňují se k jakékoli čisté části ocelového lože, lze stejné magnetické bednění během několika minut nastavit na jinou hloubku desky. The opětovné použití magnetů bednění prospívá výrobě betonu přímo snížením nastavovací práce a udržováním dostatečně flexibilní výrobní linky, aby zvládla několik hloubek desky za stejný týden.
Strukturální a výkonnostní výhody
Dlouhá rozpětí a rozložení bez sloupců
Deska s dutým jádrem 200 mm překlene 7 až 9 m při typickém zatížení podlahy a sekce 400 mm dosahuje 16 až 20 m. Tento rozsah osvobozuje architekta od těsného sloupového rastru, snižuje počet základů a snižuje celkovou konstrukční hloubku budovy ve srovnání s běžnou vyztuženou deskou kratšího rozpětí.
Požární odolnost
Předpjatý beton si zachovává svou strukturální integritu při zvýšených teplotách mnohem lépe než běžný železobeton, protože stlačená spodní pásnice udržuje trhliny těsně a hustý betonový kryt izoluje prameny. Standardní 200 mm prkna obvykle dosahují 60 až 90 minut, zatímco hlubší sekce se zvýšeným krytím a vybraným kamenivem dosahují 120 minut nebo více, což splňuje většinu požadavků na požární oddělení obytných a komerčních prostor.
Tepelná hmotová a akustická separace
Betonová hmota tlumí denní teplotní výkyvy a snižuje tak špičkovou chladicí zátěž v horních patrech kancelářských budov. V rezidenčních projektech 200 mm prkno s 50 mm vrchní vrstvou poskytuje vzduchovou neprůzvučnost typicky v rozsahu 52 až 57 dB, což je dostatečně silné pro stěny mezi byty a chodbami, když jsou boční cesty řádně utěsněny.
Rychlost a efektivita stránek
Prefabrikovaná podlaha s dutým jádrem je postavena několikrát rychleji než ekvivalentní deska litá na místě. Není třeba sestavovat bednění, čekat na podepření, žádný dlouhý cyklus vytvrzování betonu a žádný postup betonování závislý na počasí. Malý montážní tým umístí, vyrovná a spojí kompletní podlahový prostor a palubu lze často naložit během několika dní od instalace.
Udržitelné využití materiálu
- O 30-40% méně betonu než pevná deska stejné hloubky.
- Vysokopevnostní prameny poskytují větší ohybovou kapacitu na kilogram oceli.
- Tovární odřezky, voda a zbytky betonu jsou recyklovány na licím loži.
- Nižší vlastní hmotnost snižuje přepravní emise na metr čtvereční podlahy.
Běžné aplikace
Kombinace dlouhých rozpětí, vysoké požární odolnosti a rychlé montáže činí z dutého jádra výchozí podlahový systém pro širokou škálu typů budov:
- Vícepodlažní obytný. Byty, studentské bydlení a hotely, kde se podlahová deska opakuje každou úroveň a rychlost je kritická.
- Kancelářské a víceúčelové budovy. Bezsloupové interiéry, ploché podhledy pro služby a efektivní výšky podlaží.
- Parkovací konstrukce. Těžké bodové zatížení a široké rampové rošty snadno zvládnou prkna o tloušťce 300-320 mm.
- Školy a nemocnice. Nízké vibrace, rychlé programy a vynikající akustické oddělení.
- Průmyslové a maloobchodní podlahy a střechy. Dlouhé nepřerušované plochy s odolným povrchem nenáročným na údržbu.
- Mosty. Předepjatá dutá prkna tvoří desky s krátkým až středním rozpětím s minimálním falšováním.
Zvedání, manipulace a instalace
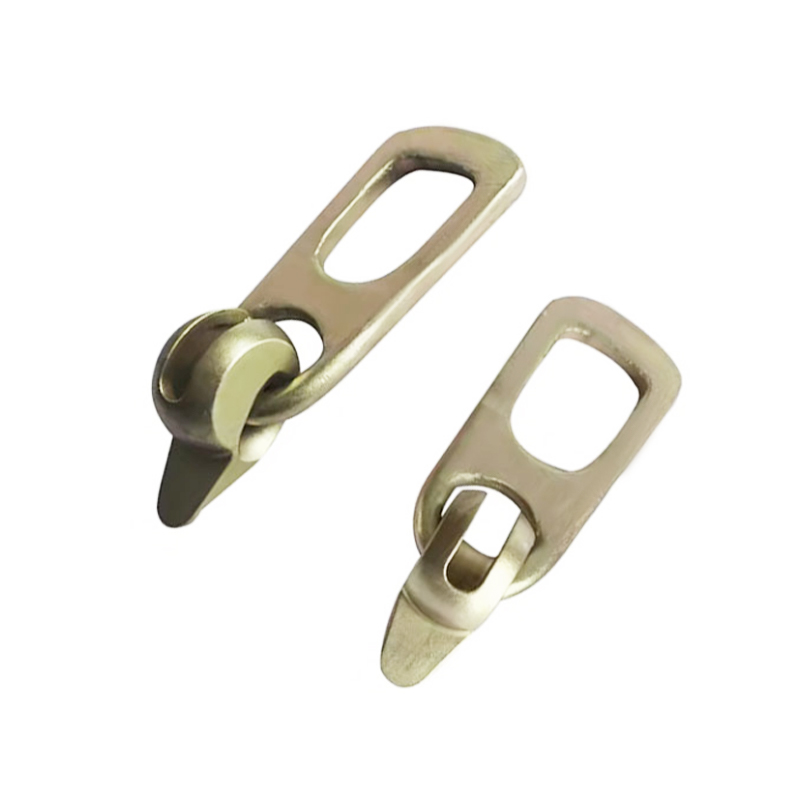
Erekce začíná liftingem. Prkna se odlévají pomocí účelově vyrobených kotev na navržených místech a posádka jeřábu připojuje hák k vyhrazenému erekční kotva hodit do prkna. Účelová kotva je rychlejší a bezpečnější než drátěná smyčka omotaná kolem těla, protože spojení je provedeno na konci desky, zatížení působí ve směru, pro který byla kotva navržena, a hák lze uvolnit ze země po usazení prkna.
 Dodavatelé vlastních montážních kotev, továrna OEM/ODM - Ningbo Wewin Magnetics Co., Jako dodavatelé čínských OEM/ODM erekčních kotev a továrna na erekční kotvy se Ningbo Wewin Magnetics Co., Ltd specializuje na zakázkovou erekci Anc... Zobrazit produkt →
- Ložisko. Prkno musí spočívat na minimálním ložisku 75 až 100 mm, běžně na zděných stěnách, betonových stěnách nebo ocelových policích.
- Zarovnání. Prkna jsou umístěna vedle sebe, přičemž před zvednutím dalšího prkna se spoje zkontrolují proti linii průzkumu.
- Spárování. Podélné spáry mezi prkny jsou vyplněny zatékavou cementovou spárovací hmotou pro přenos smyku mezi sousedními prvky.
- Strukturální poleva. Když musí podlaha fungovat jako membrána, nalije se na celou palubu vyztužená krytina o tloušťce 50 až 75 mm a přiváže se do obvodových stěn a jader.
- Smykové a táhlové spoje. Výztuž v poklopu nebo zalité táhla na ložisku rozdělují větrné a seismické síly na boční nosné prvky.
Spárované spoje a zesílená povrchová úprava způsobují, že dokončená podlaha působí jako tuhá membrána. To je to, co přenáší větrné a seismické síly z fasády na jádra a smykové stěny, takže samotné detaily napojení jsou stejně důležité jako vlastní konstrukční kapacita prkna.
Klíčové aspekty návrhu
Otvory a blokování
Malé instalační prostupy pro instalatérské a elektrické kanály mohou být vyhloubeny v pásových zónách mezi dutinami, aniž by se dotýkaly předpínacích pramenů. Větší otvory vyžadují kontrolu inženýra, protože řezání pramene v zóně napětí odstraňuje stlačení, které udržuje prkno bez prasklin. Obecným pravidlem je udržovat otvory v dostatečné vzdálenosti od spodní příruby a orámovat jakýkoli otvor větší než je zhruba šířka jedné dutiny.
Vložené položky a zalité upevňovací prvky
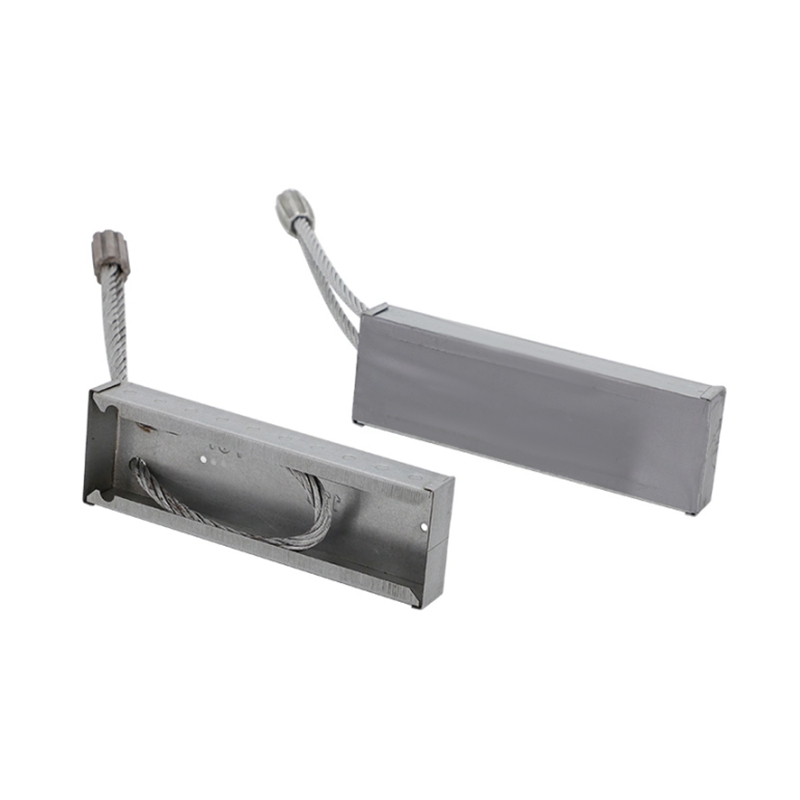
Desky, hmoždinky, zvedací pouzdra a zalévací kanály jsou všechny umístěny během lití pomocí vložte magnety , které přitlačují předmět k povrchu bednění a drží jej na místě při ukládání betonu. Protože se magnety vložek připevňují přímo k ocelovému lůžku nebo boční kolejnici magneticky, přemístění baterie vložek pro další výrobní cyklus zabere spíše minuty než hodinu šroubování a přeměřování. Specifikátoři, kteří chtějí porozumět tomu, kde mohou být tato upevnění umístěna, by měli zkontrolovat, jak vložte magnety are used in precast concrete production před dokončením dílenských výkresů.
 Dodavatelé magnetů na zakázku, továrna OEM/ODM - Ningbo Wewin Magnetics Co., L Jako dodavatelé čínských OEM/ODM vložkových magnetů a továrna na vkládací magnety se Ningbo Wewin Magnetics Co., Ltd specializuje na vlastní vkládací magnety... Zobrazit produkt →
Tloušťka vrchní vrstvy a chování membrány
Tam, kde se používá strukturální povrchová úprava, je 50 mm praktickým minimem pro kontrolu trhlin a 75 mm je běžné pro parkoviště a další oblasti s vysokou zátěží. Obklad musí být vyztužen svařovanou sítí uvázanou do stěn a případných obvodových okrajových nosníků a musí být položen do několika dnů od montáže, aby se prkna při stavebním zatížení neprohýbala, než budou trvale spojena.
Tovární tolerance
Typické tovární tolerance pro prkna s dutým jádrem jsou kolem plus minus 10 mm na délku, plus minus 5 mm na šířku a hloubku a přídavek 10 až 15 mm pro vyklenutí předpětí. Kontrola těchto hodnot s předpoklady návrhu na začátku projektu zabrání problémům na místě se sedlem ložisek a tloušťkou vrchní vrstvy.
Často kladené otázky
Jaká je nejběžnější hloubka pro prefabrikovanou betonovou dutinovou desku?
Hloubka 200 mm je nejběžnější pro obytné a kancelářské podlahy. Lehčí prkna o tloušťce 150 až 180 mm se používají v nízkopodlažních domech, zatímco sekce 250, 300, 320 a 400 mm jsou určeny pro parkovací plošiny, průmyslové podlahy a komerční projekty s velkým rozpětím, kde je přítomno vyšší zatížení nebo širší mřížky sloupů.
Jak daleko se může deska s dutým jádrem roztáhnout?
Při běžných stavebních pracích mají duté prkna rozpětí 4 až 12 m. Se 400 mm hlubokou částí, vysokým počtem pramenů a skromným zatížením je možné dosáhnout rozpětí 16 až 20 m. Rozhodujícími faktory jsou vlastní tíha a dostupná předpínací síla, proto je nutné pro konkrétní průřez a zatěžovací stav použít tabulky rozpětí výrobce.
Potřebuje dutá podlaha strukturální obklad?
Ne vždy. Střešní pláště a některé lehké podlahy jsou dokončeny bez obkladů, pouze spáry jsou vyspárovány. Vyztužený vrchní materiál o tloušťce 50 až 75 mm se přidává, když podlaha musí působit jako membrána pro boční zatížení, když musí být hotový povrch dokonale rovný nebo když bodové zatížení a příčky vyžadují dodatečné rozložení zatížení.
Jaké požární odolnosti může dutinková deska dosáhnout?
Typická prkna o tloušťce 200 mm poskytují 60 až 90 minut požární odolnosti a hlubší části se zvýšeným pokrytím betonem a vhodným kamenivem dosahují 120 minut nebo více. Vzhledem k tomu, že předpjatý beton udržuje trhliny uzavřené při vystavení požáru, chová se předvídatelněji než konvenčně vyztužené desky podobné tloušťky. Vždy ověřte hodnocení z údajů výrobce certifikované sekce.
Lze vyřezávat otvory do dutých desek na místě?
Ano, ale pouze ve webových zónách mezi dutinami. Malé servisní otvory pro trubky a potrubí jsou bez nehody vyhloubeny za předpokladu, že obsluha ví, kde se nacházejí předpínací prameny. Jakýkoli řez, který odstraňuje nebo poškozuje pramen, nebo jakýkoli otvor větší než přibližně šířka jedné dutiny, musí být před zahájením vrtání zkontrolován statikem.
Proč jsou dutinové desky předpjaté?
Předpětí uvádí spodní část desky do trvalého tlaku po celou dobu její životnosti. Toto stlačení udržuje ohybové trhliny uzavřené, snižuje průhyby a umožňuje mnohem tenčí sekci překlenout vzdálenosti, které by jinak vyžadovaly hlubší nebo silně vyztuženou desku. Výsledkem je lehčí, rychlejší a odolnější podlahový systém s nižšími náklady na instalaci.
Výběr výrobce dutých desek: Co zkontrolovat
Při zahájení nákupu záleží na způsobu výroby stejně jako na ceníku. Závod, který řídí svou geometrii odlévání a vyrovnání bednění, bude dodávat prkna s konzistentním krytem, čistými hranami a spolehlivým vyklenutím, díky čemuž je montáž staveniště mnohem hladší. Před zadáním objednávky zkontrolujte následující body:
- Údaje o řezu a diagramy zatížení. Výrobce by měl poskytnout tabulky rozpětí zatížení pro každou hloubku, včetně požární odolnosti a možností obložení.
- Kontrola pevnosti betonu a krytí. Zeptejte se, jak rostlina ověřuje polohu pramene a betonový kryt na každém záhonu.
- Přesnost magnetického bednění. Závody, které používají magnetické boční kolejnice a vložky, mohou rychle měnit výrobní nastavení a udržovat přísnější tolerance při opakovaných litích.
- Opatření pro zvedání a manipulaci. Ujistěte se, že jsou zalité schválené kotvy a že zvedací body vyhovují vašemu jeřábu a pořadí staveniště.
- Dodací kapacita a sklad. Spolehlivý harmonogram dodávek chrání program montáže a správné uložení na dřevěných podpěrách zabraňuje prasklinám dříve, než se prkna dostanou k jeřábu.
- Kvalita dokončení. Rovné spodní hrany, čisté zkosení a jednotné podhledy snižují dokončovací práce a zlepšují vzhled pohledových betonových stropů.
V praxi továrny, které kombinují systémy magnetického bednění pro boční kolejnice, zvedací kotvy a vložky, poskytují užší tolerance, rychlejší výměny a méně překvapení na místě. Specifikujte duté desky pro rychlost a výkon s dlouhým rozpětím, pro návrh použijte data výrobce a před podpisem objednávky zkontrolujte podrobnosti o výrobní lince.