Každý stavební projekt, který se opírá o betonové prefabrikované prvky, stojí před jednou zásadní otázkou nákupu: jak víte, že komponenty, které dorazí na místo, do sebe zapadnou, bezpečně se zvednou a vydrží desítky let? Odpověď spočívá v tom, jak jsou tyto prvky navrženy, vyrobeny a zpracovány. Betonové prefabrikované prvky jsou konstrukční nebo architektonické komponenty vyrobené litím betonu do opakovaně použitelné formy uvnitř továrny, jeho vytvrzením za kontrolovaných podmínek a následným transportem na místo k instalaci. Tato příručka vysvětluje základní typy prvků, výrobní proces krok za krokem, tolerance, které řídí kvalitu, a technologii magnetického bednění, která se stala standardem produktivity v moderních závodech na výrobu prefabrikátů.
Co definuje betonový prefabrikovaný prvek?
Betonový prefabrikovaný prvek je konstrukční nebo architektonický prvek vyrobený litím betonu do opakovaně použitelné formy uvnitř továrního prostředí, kde jsou řízeny podmínky vytvrzování pro vývoj konzistence a pevnosti. Forma, obvykle vyrobená z oceli, definuje konečnou geometrii produktu. Na rozdíl od betonu litého na místě, který se formuje a vytvrzuje ve své konečné poloze na staveništi, jsou prefabrikáty vyráběny mimo své konečné umístění a po vytvrzení jsou tam přepravovány.
Tři vlastnosti oddělují prefabrikovaný beton od betonu litého na stavbě:
- Řízené vytvrzování: teplota a vlhkost jsou řízeny v továrně, produkují vyšší počáteční pevnost a méně povrchových defektů.
- Standardizovaná výztuž: klece výztuže a předpínací lana jsou umístěny přesně, což zlepšuje spolehlivost a konzistenci konstrukce.
- Opakovatelné tolerance: stejná forma vyrábí identické součásti ve velkých zakázkách, což zjednodušuje montáž na místě a snižuje podložku a seřizovací práce.
Podle Precast/Prestressed Concrete Institute (PCI) řízené prostředí výroby prefabrikátů odstraňuje velkou část proměnlivosti počasí, která ovlivňuje odlévání na místě. Tovární lití také umožňuje opakované použití bednění vícekrát za den, což je hlavní výhoda produktivity prefabrikátů oproti tradičním betonovým konstrukcím. PCI od 50. let 20. století publikuje návrhové a výrobní standardy, které zůstávají referenčním rámcem pro většinu prefabrikovaných projektů v Severní Americe.
Základní typy prefabrikovaných betonových prvků
Rodina prefabrikovaných výrobků je široká, ale většina stavebních projektů se spoléhá na základní sadu kategorií standardních prvků. Níže uvedená tabulka shrnuje nejběžnější typy, jejich typické použití a výrobní funkce, které jsou pro každý z nich nejdůležitější.
| Typ prvku | Primární aplikace | Typický rozsah velikostí | Produkční funkce |
|---|---|---|---|
| Trámy a nosníky | Podlahové a střešní rámy pro parkovací plošiny, mosty a průmyslové budovy | 6 až 30 m rozpětí | Předepnuté prameny pro dlouhé rozpětí |
| Sloupce | Podpora vertikálního zatížení v orámovaných budovách a stadionech | 3 až 15 m výšky | Ocelové formy s nastavitelnými průřezy |
| Stěnové a fasádní panely | Nosné stěny, smykové stěny a architektonické fasády | Do výšky 12 m | Sendvičové panely integrují izolační vrstvu |
| Dutinkové desky | Podlahy a střechy v obytných, hotelových a kancelářských budovách | 2 až 18 m rozpětí | Extrudované na lůžkách s dlouhými linkami se souvislými dutinami |
| Schody a podesty | Přístup a výstup v komerčních a obytných budovách | Standardní délky letu | Vysoký požadavek na povrchovou úpravu |
| Opěrné zdi | Zadržování zeminy pro dálnice, sklepy a terénní úpravy | 1 až 8 m výšky | Masivní beton nebo vyztužené profily |
| Užitkové stavby | Šachty, klenby, potrubí, septiky a propustky | Vlastní velikosti | Provedení směsí odolné proti korozi |
Jak se vyrábějí prefabrikované betonové prvky
Výroba prefabrikátů se v továrně řídí pevným sledem. Každý krok ovlivňuje konečnou kvalitu prvku, takže na disciplině procesu záleží více než u jakékoli jiné metody odlévání. Standardní výrobní cyklus v závodě na výrobu prefabrikátů vypadá takto:
- Příprava formy: ocelová forma je vyčištěna, zkontrolována na deformaci a potažena separačním prostředkem. Magnetické bednění je umístěno na ocelové paletě tak, aby vytvořilo vnější obrys prvku.
- Umístění výztuže: uvnitř formy jsou umístěny výztužné klece nebo předpínací lana. U předpjatých prvků se lana před zahájením betonáže napnou na zadanou sílu.
- Vložené vložky: zvedací kotvy, spojovací desky, potrubí a zkosené lišty jsou upevněny v jejich přesné poloze. Tento krok určuje, zda lze prvek později zvednout, přepravit a bezpečně připojit.
- Betonování: beton se ukládá skipem nebo čerpadlem a zhutňuje pomocí vnitřních nebo stolních vibrátorů. Samozhutnitelný beton se často používá pro složité formy s hustou výztuží.
- Vytvrzování: vytvrzování párou při 50 až 70 stupních Celsia urychluje hydrataci a umožňuje vyjmutí z formy během 12 až 24 hodin.
- Deformování: magnetické boxy se vypnou, vyjmou se bočnice a hotový prvek se zvedne jeřábem pomocí zapuštěných kotev.
- Dokončení a skladování: povrchy jsou záplatovány, hrany jsou broušeny a prvky jsou až do expedice skladovány v účelových regálech.
Krok demontáže je tam, kde se produktivita získává nebo ztrácí v závodě na výrobu prefabrikátů. Tradiční upínání bednění pomocí šroubů nebo klínů trvá několik minut na pozici a vyžaduje vyvrtání otvorů do ocelové palety. Magnetický systém bednění se upne přímo na paletu bez vrtání nebo svařování a okamžitě se uvolní pohybem páky. To je důvod, proč se magnety bednění staly standardním nástrojem pro závody na výrobu prefabrikátů, které potřebují rychle měnit geometrie prvků v několika výrobních sériích.
Výrobní tolerance a kontrola kvality
Správa tolerancí je rozdíl mezi prefabrikovaným závodem, který zajišťuje hladkou montáž na místě, a závodem, který vytváří neustálý konflikt během montáže. Evropská praxe v rámci společného rámce EN 13369 pro průmyslově vyráběné betonové výrobky definuje standardní toleranční třídy, které jsou široce přijímány závody na výrobu prefabrikátů. Typické hodnoty pro normální výrobu jsou uvedeny níže.
| Parametr | Typická tolerance | Vliv na hotovou konstrukci |
|---|---|---|
| Rozměry průřezu | /-5 mm | Ovlivňuje konstrukční přizpůsobení, hmotnost prvku a šířky spár |
| Celková délka | /-10 mm | Určuje, zda se prvky vejdou mezi sloupy a podpory |
| Poloha zvedacích kotev | /-20 mm | Špatně umístěné kotvy způsobují nebezpečné úhly zvedání a přepracování |
| Výztužný kryt | 5 mm / -0 mm | Nedostatečné krytí vede ke korozi a vzniku skvrn na povrchu |
| Rovinnost povrchu | 2 mm na 1 m | Ovlivňuje spoje panelů, zarovnání stěn a kvalitu viditelného povrchu |
Spolehlivý závod zaznamenává tato měření pro každou výrobní šarži a uchovává záznamy k dispozici kupujícímu. Pokud dodavatel nemůže na požádání poskytnout údaje o toleranci, je to jasný varovný signál. Totéž platí pro výsledky zkoušek betonové kostky a záznamy o umístění kotev, které přímo ovlivňují bezpečnost konstrukce na místě.
Magnetické systémy, které urychlují výrobu prefabrikovaných prvků
V závodě na výrobu prefabrikátů je každá minuta strávená upevňováním nebo seřizováním bednění minutou, při které nevzniká beton. Technologie magnetického bednění to řeší přímo: bednicí magnet sevře ocelové bednění na ocelovou paletu se stovkami kilogramů přídržné síly a uvolní je jednoduchým pohybem kliky nebo páky.
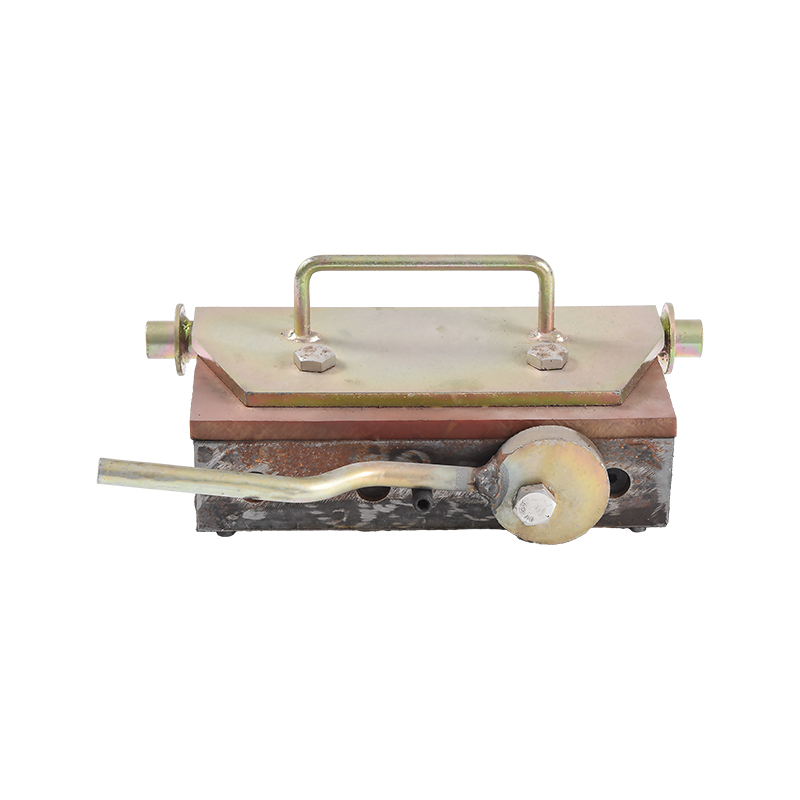
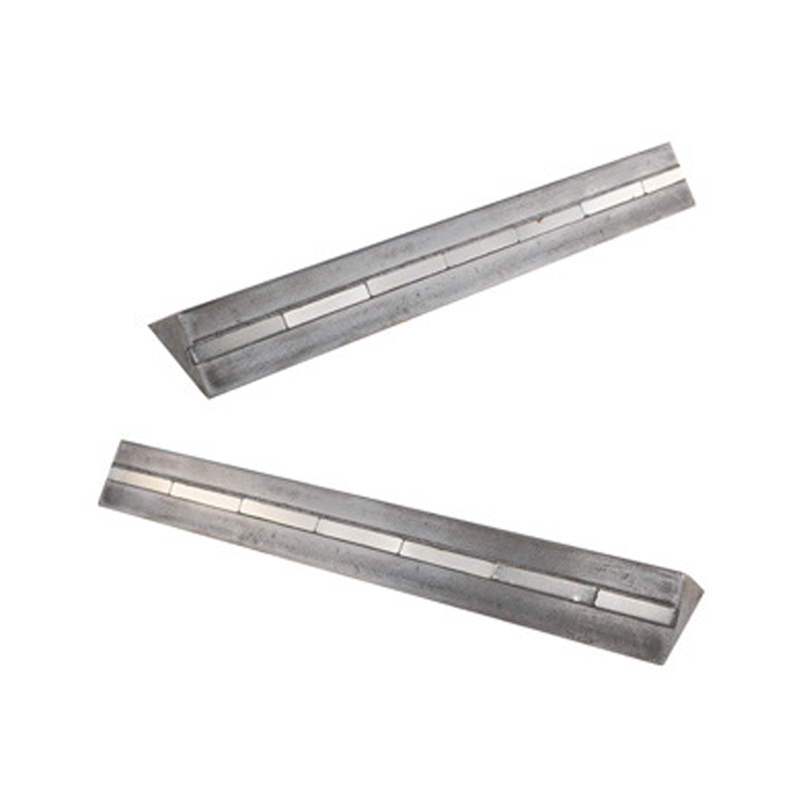
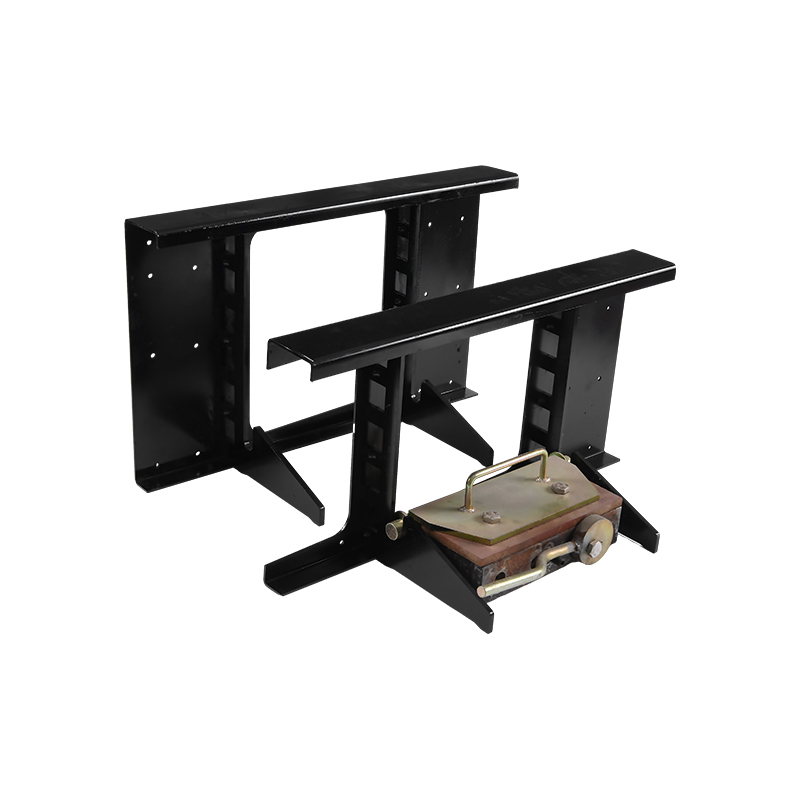 Magnet na bednění s rukojetí pro rychlé nastavení bednění Opakovaně použitelná magnetická svěrka s připojenou rukojetí, která zamyká a uvolňuje ocelové bednění o čtvrtinu otáčky, čímž se výrazně zkracuje doba přemístění ve srovnání s metodami upevnění šrouby v závodech na výrobu prefabrikátů. Zobrazit produkt →
Magnety na závěrky s rukojetí jsou široce používány v závodech na výrobu prefabrikátů, protože rychlá čtvrtotáčka uzamkne nebo uvolní magnet. Ve srovnání s bedněním upevněným pomocí šroubů magnety výrazně zkracují dobu montáže. Například přemístění bočního formovače na 12 m dlouhou paletu desek zabere jednomu pracovníkovi asi 30 sekund na magnet, oproti 3 až 5 minutám na svorku pro stejný úkol. Během směny s 20 kroky přemístění to může snížit práci na bednění zhruba o 2 až 3 hodiny a uvolnit stejného pracovníka pro jiné úkoly.
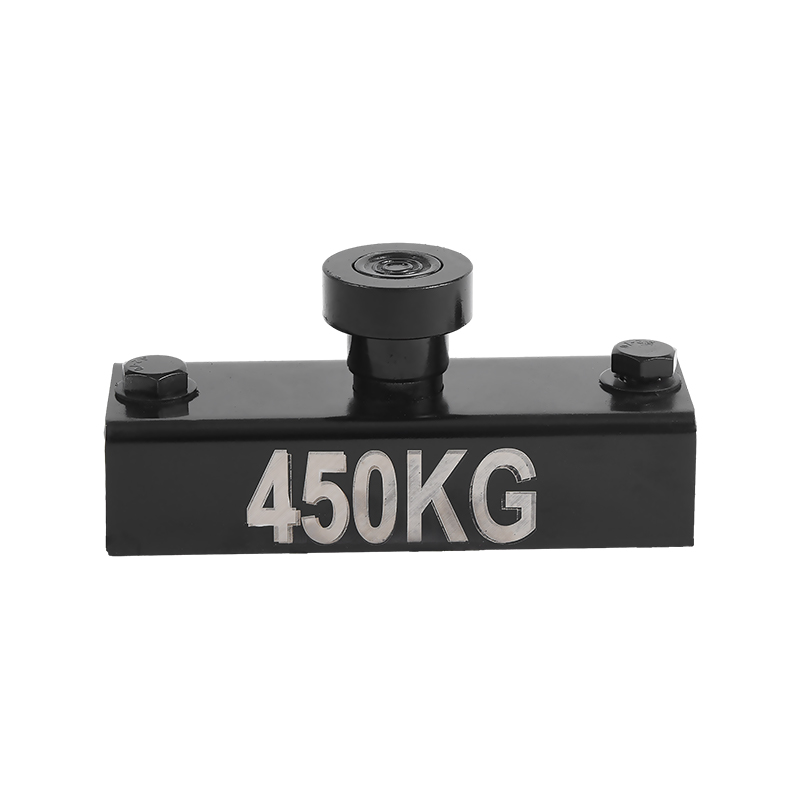
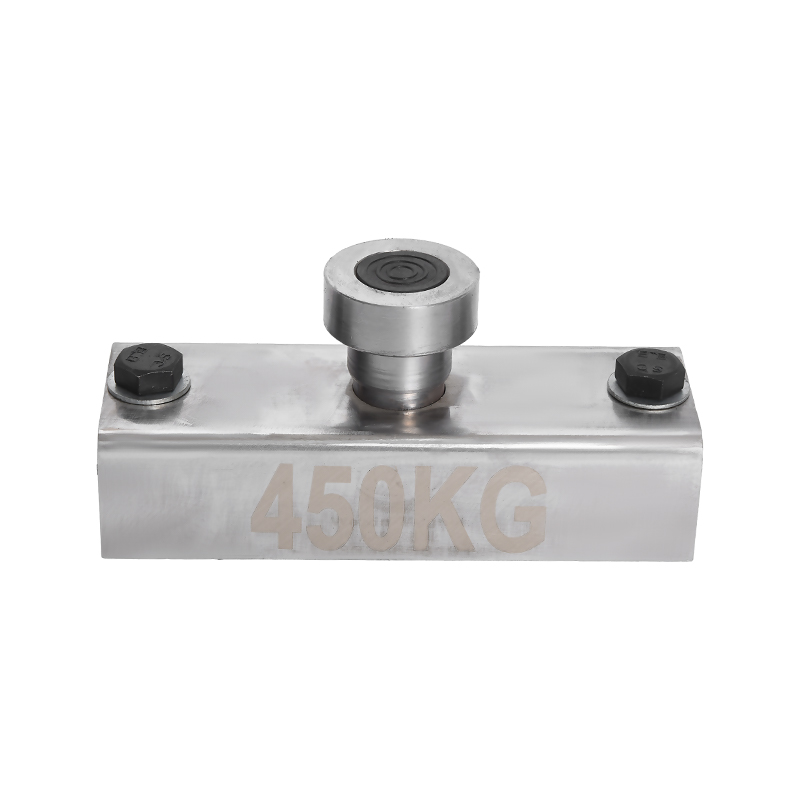
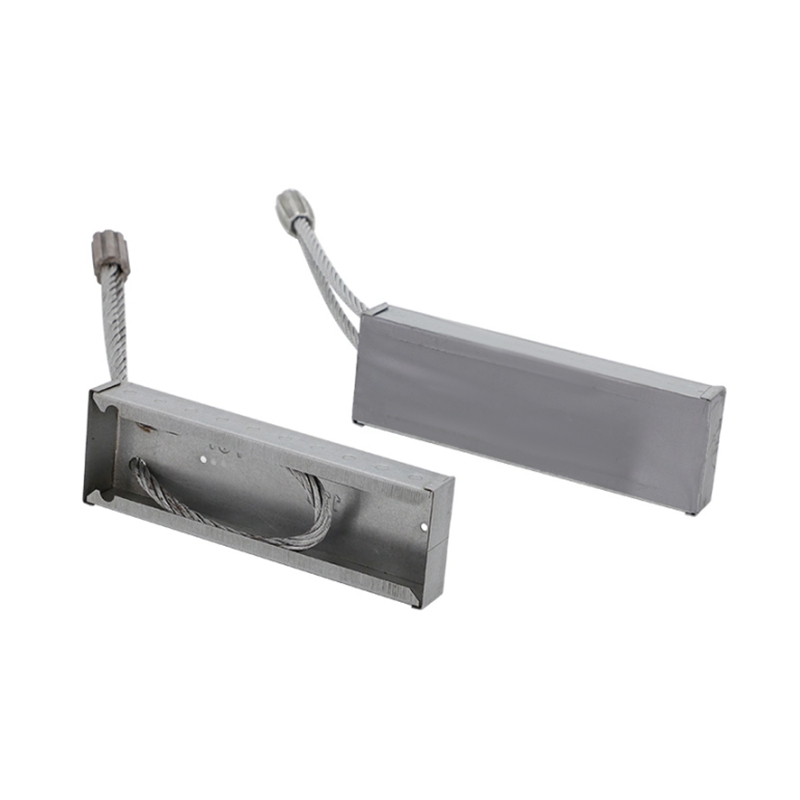
Vložte magnety držte závitové objímky, zvedací kotvy a další ukotvení v jejich přesné poloze před nalitím betonu. Bez magnetického držení se vložky během vibrací a zhutňování posouvají, což vede k vyřazení prvků a nákladným opravám na místě. Magnet vložky udržuje vložku v jedné rovině s paletou nebo čelní plochou, takže po vyjmutí z formy sedí objímka přesně tam, kde to vyžaduje technický výkres.
 Vložte magnety pro přesné umístění zabudování Tyto magnety drží závitové objímky a zvedací kotvy pevně proti čelu bednění během lití betonu, zabraňují posunutí a zajišťují, že vložky zůstanou zarovnány s technickými výkresy. Zobrazit produkt →
Praktické výhody magnetických systémů při výrobě prefabrikátů jsou měřitelné a konzistentní napříč závody:
- Žádné vrtání, svařování nebo záplatování na ocelových paletách, což zachovává povrch palety a snižuje náklady na údržbu.
- Opakovaně použitelné pro tisíce nalití, takže náklady na nástrojový prvek se snižují s každým výrobním cyklem.
- Přesné umístění vložky, eliminující přepracování způsobené posunutými objímkami a kotvami.
- Rychle se učit: nový dělník může vytyčit geometrii bednění během hodin namísto dnů školení.
Bližší pohled na to, jak vložkové magnety drží svou pozici během vibrací a proč je to důležité pro výrobu prefabrikátů, naleznete v tomto technickém shrnutí: co je vložkový magnet a jeho role ve výrobě prefabrikátů .
Bezpečné zvedání a manipulace s prefabrikovanými prvky
Zvedání je nejrizikovější fází životního cyklu prefabrikovaného prvku. Prefabrikovaný prvek o hmotnosti od 2 do 30 tun musí být zvednut z formy, přemístěn do skladovacího prostoru, naložen na přívěs a později postaven na místě. Každý z těchto zdvihů závisí na zalitých zvedacích kotvách, které jsou vybrány pro hmotnost prvku a geometrii zdvihu.
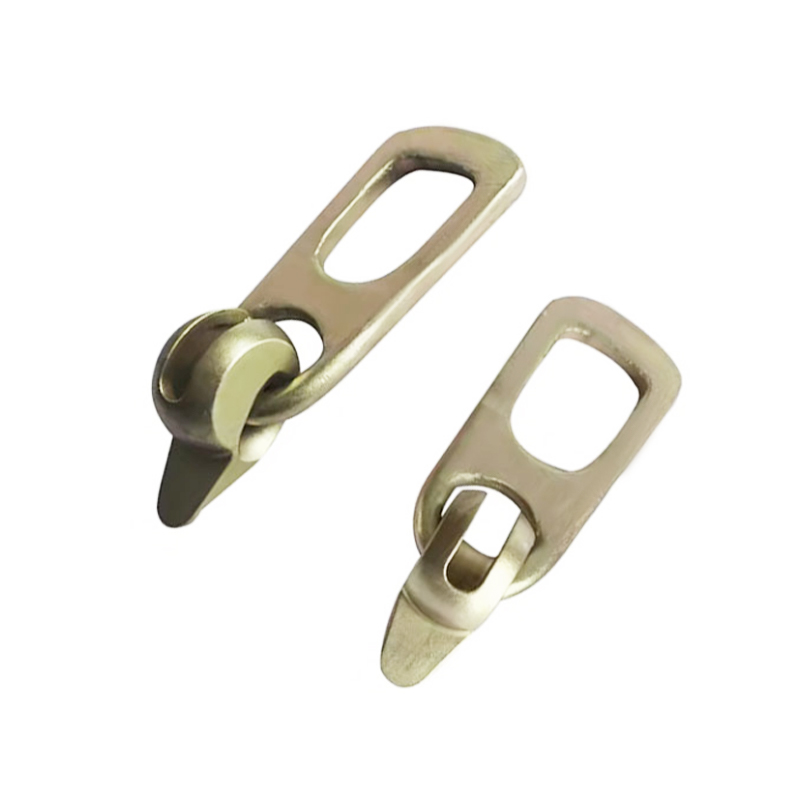
 Montážní kotva pro bezpečné zvedání prefabrikovaných prvků Zalévaná zvedací kotva s vysokou nosností a odolností proti korozi, určená k zajištění a zvedání prefabrikovaných betonových prvků s možností jednoho a dvou otvorů pro různé hmotnosti panelů. Zobrazit produkt →
Montážní kotvy jsou při lití zapuštěny do betonu a stávají se spojovacím bodem pro zvedací spojky a řetězy. Nejčastějším provedením jsou jednootvorové přímé kotvy pro lehké prvky a dvouotvorové kotvy, které umožňují dvoubodové zvedání větších panelů a nosníků. Kapacita kotvy musí být přizpůsobena dynamickému zatížení při zvedání. Široce používanou praxí při zvedání prefabrikátů je dimenzovat kotvu tak, aby její bezpečné pracovní zatížení bylo alespoň trojnásobkem hmotnosti statického prvku, což pokryje dodatečné síly způsobené nakláněním, úhly tahu a zrychlením jeřábu.
Dva faktory definují bezpečné nastavení zvedání:
- Pozice kotvy: kotvy umístěné blíže k rohům prvku snižují ohybové napětí při zvedání. Standardní pravidlo pro dvoubodové zvedání umisťuje kotevní body přibližně v jedné pětině délky prvku od každého konce.
- Úhel zvedání: úhel mezi zvedacími řetězy a povrchem prvku by měl zůstat v rozmezí 30 až 60 stupňů. Ploché zvedací úhly pod 30 stupňů znásobují horizontální sílu působící na kotvu a zvyšují riziko praskání betonu kolem kotevní zóny.
Používání továrně přizpůsobených zvedacích spojek, které pasují na kotevní profil, a školení pracovníků, aby před každým zvedáním zkontrolovali poškození kotev, jsou v dobře řízeném závodě na výrobu prefabrikátů nespornou praxí. Opotřebení kotvy a spojky by mělo být zaznamenáno a vyřazené součásti by měly být okamžitě vyměněny.
Jak vybrat spolehlivého dodavatele prefabrikovaných prvků
Ať už kupujete prefabrikované prvky pro obytný komplex nebo specifikujete komponenty pro průmyslový objekt, hodnocení dodavatele by se mělo řídit strukturovaným kontrolním seznamem, spíše než srovnávat cenu za metr krychlový. Dlouhodobé náklady špatného dodavatele se projeví ve zpožděních na místě, odmítnutých prvcích a přepracování, nikoli ve faktuře.
- Výrobní kapacita a vybavení: zeptejte se na délku lože, zásoby forem, počet licích linek a denní výkon. Závod s dlouhými lůžky může zpracovávat kontinuální výrobu bram efektivněji než závod omezený na krátké jednotlivé formy.
- Ukládací a zvedací systém: potvrdit, že závod používá standardní zvedací kotvy a vkládané magnety, které odpovídají systému připojení na místě. Neodpovídající systémy zabudování způsobují nákladné zpoždění při montáži.
- Záznamy o kvalitě: vyžádejte si údaje o tolerancích z posledních výrobních šarží, včetně výsledků testů betonových krychlí a protokolů pro umístění kotev. Závod, který nemůže tyto dokumenty na požádání předložit, představuje vážné riziko nákupu.
- Flexibilita formy: dodavatel, který používá magnetické bednění, může rychle měnit geometrii prvků, což zkracuje dobu přípravy zakázkových rozměrů a činí revize návrhu méně bolestivé.
- Doprava a doručení: zkontrolujte vzdálenost od závodu k místu, maximální délku prvků, které mohou návěsy unést, a zda dodavatel koordinuje harmonogramy dodávek s montážní posádkou, aby se minimalizovala prostoje jeřábu.
Pro manažery závodu, kteří zvažují, zda upgradovat své současné nastavení bednění, je sortiment dodavatele magnetických nástrojů důležitý stejně jako schopnosti dodavatele prefabrikátů. Výrobce, který rozumí jak procesu prefabrikace, tak aplikaci magnetu, vám ušetří čas při odstraňování problémů a omezí narušení výroby. Kompletní nabídku magnetických produktů si můžete prohlédnout na hlavní produktová stránka výrobce .
Nákladové faktory, které rozhodují o konečné ceně prefabrikovaných prvků
Cena precastových prvků není jedno číslo. Konečná jednotková cena závisí na složitosti prvku, amortizaci formy, velikosti šarže a logistice. Pochopení těchto nákladů pomáhá kupujícím vyjednat lepší ceny a vyhnout se drahým překvapením. Níže uvedená tabulka seskupuje hlavní nákladové faktory a vysvětluje, jak každý z nich ovlivňuje konečnou nabídku.
| Cost Driver | Vliv na cenu | Strategie snižování nákladů |
|---|---|---|
| Cena formy | Vysoká pro vlastní geometrii; nízká pro standardizované prvky | Standardizujte rozměry a znovu použijte formy napříč projekty |
| Velikost dávky | Větší objednávky snižují náklady na nastavení na prvek | Kombinujte menší zakázky do opakujících se výrobních sérií |
| Uložení a zvedací kotvy | Přidává náklady na materiál a práci na umístění | Ke snížení práce použijte standardní kotevní rozsahy a magnetické umístění |
| Předpětí | Zvyšuje náklady na pramen a napínání, ale snižuje objem betonu | Optimalizujte rozložení pramenů, abyste snížili vlastní hmotnost prvku |
| Léčivá energie | Vytvrzování párou spotřebuje energii úměrnou době cyklu | Používejte účinné systémy izolace a rekuperace tepla |
| Dopravní vzdálenost | Těžké prvky stojí nad 100 km výrazně více | Vyberte závod v ekonomické vzdálenosti od místa |
Často kladené otázky o betonových prefabrikovaných prvcích
Jaký je rozdíl mezi prefabrikátem a předpjatým betonem?
Prefabrikovaný beton znamená, že prvek je odlit ze své konečné polohy, obvykle v továrně. Předpjatý beton znamená, že prvek je umístěn pod tlakem s napnutými ocelovými lanky před aplikací provozního zatížení. Tyto dva přístupy se často kombinují: mnoho prefabrikovaných prvků, zejména nosníků a dutinových desek, je také předpínáno, aby se zvýšila únosnost a snížilo se praskání.
Jak dlouho vydrží prefabrikovaný betonový prvek?
Továrně litý beton se správným návrhem směsi a odpovídajícím krytím výztuže běžně dosahuje životnosti 50 až 100 let. Skutečná trvanlivost je dána poměrem vody k cementu, typem cementu, krytím k výztuži a režimem vytvrzování, nikoli samotnou prefabrikací. Prefabrikované prvky používané v agresivním prostředí, jako jsou námořní stavby, vyžadují další ochranná opatření a jsou obvykle navrženy s konzervativnějšími specifikacemi směsi.
Jaká je maximální délka prefabrikovaného betonového prvku?
Přepravní omezení obvykle stanoví praktický limit spíše než výrobní kapacitu. Typický přívěs může nést prefabrikované prvky o délce až 13 až 15 m. Se zvláštním povolením lze v některých regionech přesouvat delší prvky až do 20 m. U mostních nosníků, které překračují přepravní limity, jsou prefabrikáty vyráběny v segmentech a spojovány na místě dodatečným předpínáním.
Lze prefabrikované betonové prvky řezat nebo upravovat na místě?
Řezání prefabrikovaného prvku na místě se obecně nedoporučuje, protože přerušuje předpínací prameny nebo výztuž a odstraňuje ochranný betonový kryt. Je-li nutná úprava, měl by být prvek přepracován inženýrem nebo by měl dodavatel vyrobit prvek na míru se správnou geometrií z formy. Řezání v terénu mění strukturální chování prvku způsoby, které je obtížné ověřit.
Jak jsou prefabrikované betonové prvky vzájemně spojeny?
Nejběžnějšími spoji jsou šroubové příchytky se zalitými objímkami, svařované plechy zapuštěné do prvků a injektované objímkové spoje pro svislé prvky. Základem šroubových spojů používaných ve většině betonových prefabrikátů jsou zalité závitové objímky, umístěné s vloženými magnety. Návrh spoje by měl vždy odpovídat specifikaci inženýra, protože dráha zatížení závisí na konfiguraci spoje.
Fungují bednicí magnety se všemi ocelovými paletami?
Magnety závěrky vyžadují plochý povrch z feromagnetické oceli, aby vyvinuly svou jmenovitou přídržnou sílu. Pro aplikace magnetického bednění je typická tloušťka palety minimálně 8 až 10 mm. Palety se silnou rzí, silnou barvou nebo znečištěním povrchu snižují magnetické uchopení, takže stav povrchu palety musí být zachován. Když je paleta čistá a magnet je správně dimenzován, přídržná síla je předvídatelná a konzistentní.
Betonové prefabrikáty zůstanou základní součástí moderního stavebnictví, protože poskytují to, co beton litý na staveništi nedokáže: konzistentní kvalitu, předvídatelné harmonogramy a efektivní využití materiálů a práce. Praktickou lekcí z této příručky je, že úspěch s prefabrikátem závisí méně na betonu samotném a více na detailech kolem něj, včetně konfigurace formy, přesnosti uložení, výběru zvedací kotvy a pracovního postupu bednění. Magnetické systémy řeší všechny tyto detaily přímo, a proto se posunuly z volitelného příslušenství na standardní požadavek v produktivních závodech na výrobu prefabrikátů.
Když porovnáváte dodavatele, nehledejte cenu za metr krychlový. Vyžádejte si záznamy o tolerancích, zkontrolujte postup nastavení formy a ověřte, že zvedací a zapouštěcí systémy odpovídají vaší strategii připojení. Tam žije skutečný rozdíl v ceně a kvalitě.